Komplette Saftverarbeitungsanlagen für eine effiziente Produktion und Verpackung
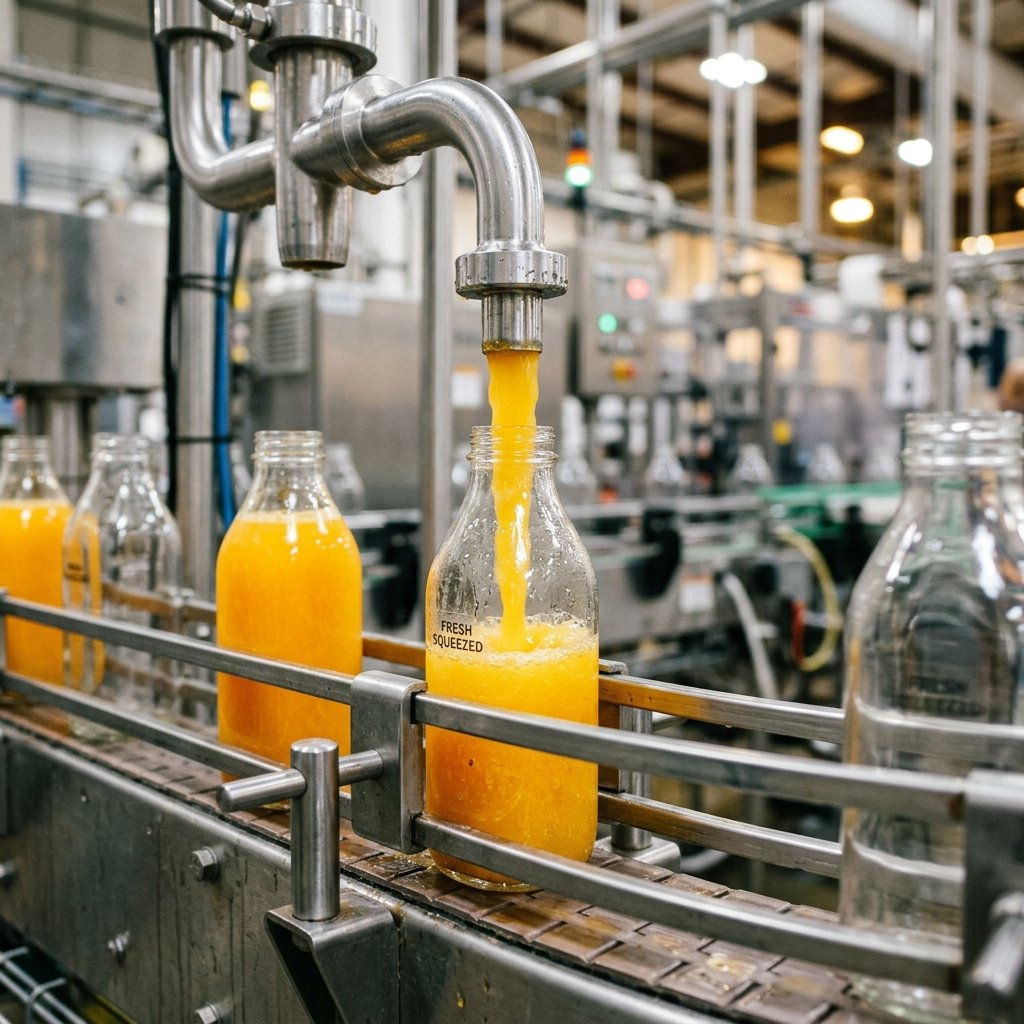
IntegrierteLösungenfürdieindustrielleSaftproduktion
Eine moderne Saftverarbeitungsmethode besteht aus weit mehr als einer Reihe einzelner Maschinen. Jeder Prozessschritt beeinflusst die nachfolgenden Produktionsstufen unmittelbar. Die Bedingungen während der Extraktion bestimmen die Anforderungen an die Filtration. Entscheidungen bei der thermischen Behandlung wirken sich auf Pressparameter, Produktqualität und den Brix-Wert aus. Werden diese Übergänge nicht optimal aufeinander abgestimmt, können Fehlaromen, mikrobiologische Instabilität oder Qualitätsschwankungen zwischen einzelnen Chargen entstehen.
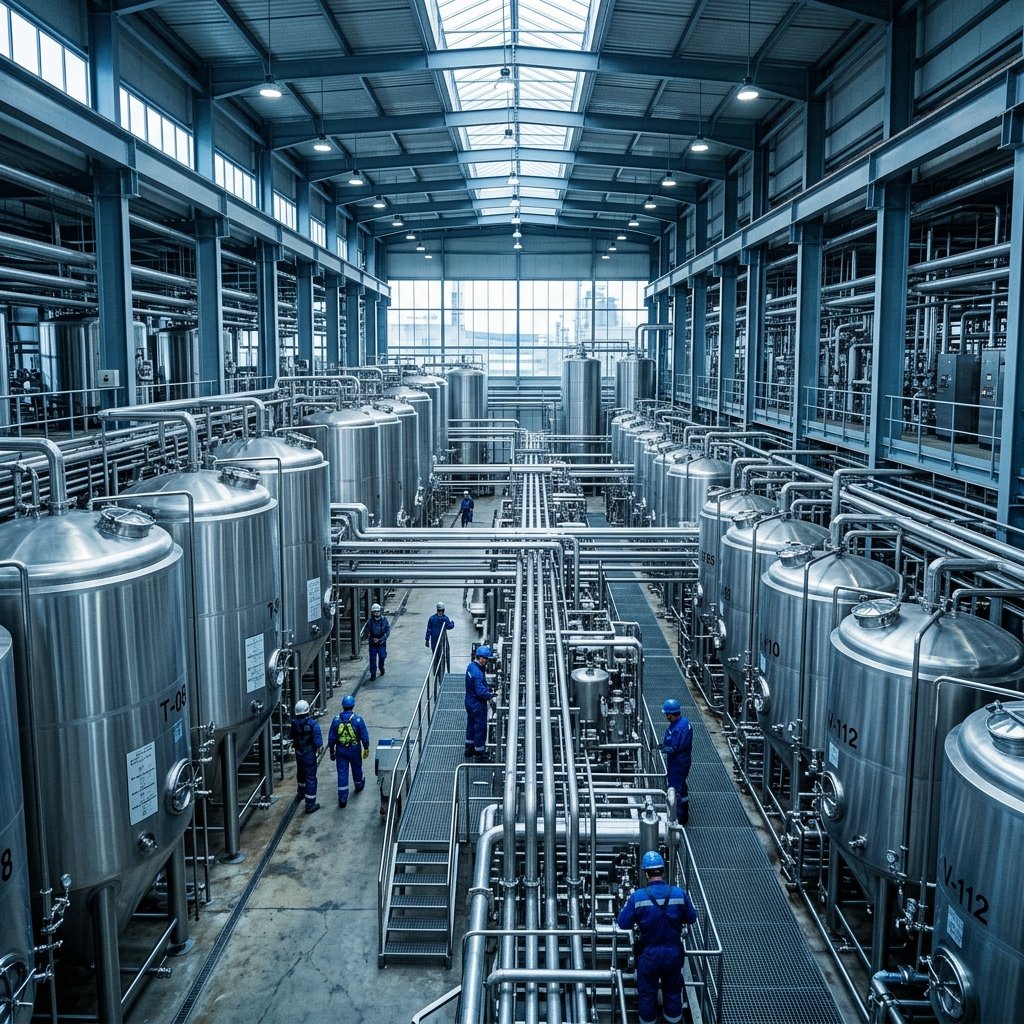
Seppa Solutions entwickelt jede Saftproduktionslinie als vollständig integriertes System. Rohwarenannahme, Waschen, Pressen, Enzymbehandlung, Filtration, Pasteurisierung, Entgasung und thermische Behandlung arbeiten innerhalb einer gemeinsamen Steuerungsarchitektur zusammen. Dadurch können Prozessparameter zentral angepasst werden, ohne nachgelagerte Produktionsschritte manuell neu zu konfigurieren. Gerade bei industriellen Saftverarbeitungsanlagen mit mehreren tausend Litern Stundenleistung sorgt diese Systemintegration für reproduzierbare Produktqualität und hohe Prozesseffizienz.
Für die thermische Behandlung setzt Seppa je nach Produktviskosität und Partikelgehalt Platten- oder Röhrenwärmetauscher ein. Die Pasteurisierung erfolgt mit einer Temperaturgenauigkeit von ±0,5 °C über den gesamten Produktionsprozess. So werden Enzyme zuverlässig deaktiviert, während natürliche Aromen und Fruchtcharakter bestmöglich erhalten bleiben.
ProzessablaufeinermodernenSaftproduktion
Der Produktionsprozess beginnt bereits bei der Anlieferung des Obstes. Nach der Wareneingangskontrolle werden die Früchte gewaschen und sortiert. Beschädigte oder verunreinigte Rohwaren werden entfernt. Gleichzeitig werden Brix-Wert und titrierbare Säure bestimmt, um die Produktionsparameter für die jeweilige Charge festzulegen.
Je nach Fruchtart erfolgt anschließend die Saftgewinnung. Zitrusfrüchte werden über Inline-Extraktoren verarbeitet, welche Saft und Schalenöl gleichzeitig trennen. Äpfel und Steinobst durchlaufen Zerkleinerungs- und Pressprozesse. Durch gezielte Enzymzugabe wird der Pektinabbau entsprechend der gewünschten Produktklarheit gesteuert.
Die anschließende Filtration entfernt Schwebstoffe entsprechend den Produktspezifikationen – grob for Nektare und fein for klare Fruchtsäfte. Danach folgt die Entgasung. Das Entfernen von gelöstem Sauerstoff reduziert Oxidationsprozesse erheblich und verbessert die Haltbarkeit des Endprodukts.
Im nächsten Schritt erfolgt die Pasteurisierung. Für Direktsäfte werden in der Regel HTST-Prozesse zwischen 95 und 100 °C mit Haltezeiten von 15 bis 30 Sekunden eingesetzt. Dabei werden unter anderem Peroxidase und Polyphenoloxidase zuverlässig deaktiviert, ohne die Produktqualität durch unnötig lange Wärmebelastung zu beeinträchtigen. Nach der Pasteurisierung wird das Produkt durch regenerative Wärmerückgewinnung innerhalb weniger Sekunden auf die erforderliche Abfülltemperatur heruntergekühlt.
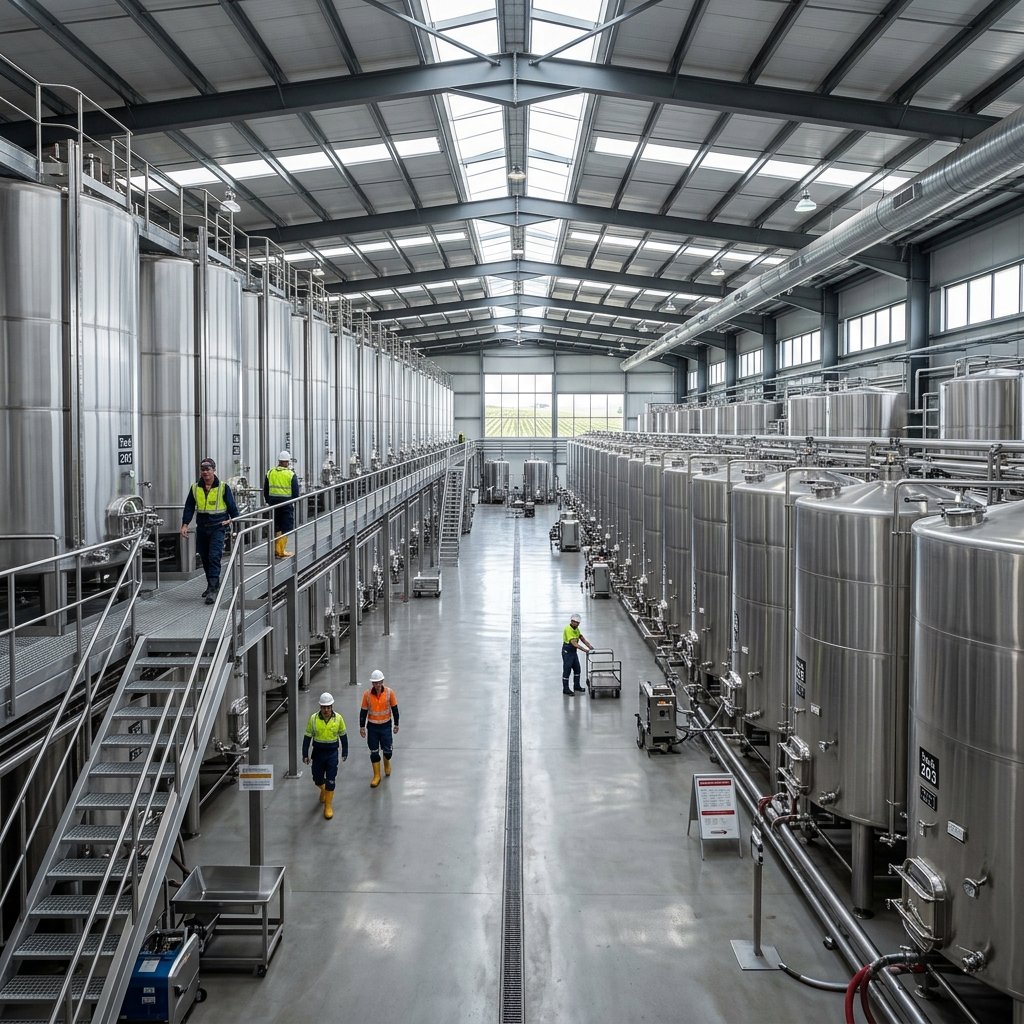
SaftabfüllungundVerpackungssysteme
Nach der Pasteurisierung beginnt der hygienisch anspruchsvollste Abschnitt der gesamten Saftverarbeitungsanlage. Zwischen Kühler und verschlossenem Behälter darf keine mikrobiologische Kontamination auftreten, da sonst die zuvor erreichte Produktsicherheit gefährdet wird.
Die Saftabfüllanlagen von Seppa Solutions arbeiten mit einer sterilen Zonenarchitektur. Füllventile, Behälterzuführung und Verschließsystem befinden sich unter gefilterter Überdruckluft. Für Hot-Fill-Produkte werden Abfülltemperaturen zwischen 85 und 92 °C mit einer Genauigkeit von ±1 °C eingehalten. Dadurch wird einerseits eine sichere Sterilisation des Behälters gewährleistet und andererseits eine thermische Belastung von PET- oder HDPE-Flaschen vermieden. Produkte mit Fruchtfleisch werden durch temperaturgeregelte Rezirkulationssysteme homogen gehalten, sodass sich keine Partikel zwischen den Abfüllzyklen absetzen.
•Nach der Abfüllung übernimmt die Verpackungslinie sämtliche nachgelagerten Prozesse: Etikettierung, Datums- und Chargencodierung, Sekundärverpackung, Palettierung und Stretchfolienwicklung. Alle Maschinen sind vollständig in die zentrale Anlagensteuerung integriert. Eine lückenlose Rückverfolgbarkeit vom fertigen Palettenstellplatz bis zur Rohwarencharge is gewährleistet.
•Für die aseptische Kaltabfüllung ändert sich das System grundlegend: Behälter werden separat mittels Wasserstoffperoxid oder UV-Technologie sterilisiert. Der gesamte Füllbereich erfüllt Reinraumstandards der ISO-Klasse 5 oder besser, und die Abfüllung erfolgt bei Umgebungstemperatur oder leicht darunter.
Saftprodukte,dieunsereAnlagenverarbeiten
Unterschiedliche Fruchtsäfte stellen unterschiedliche Anforderungen an die Verfahrenstechnik. Eine Produktionslinie für klaren Apfelsaftkonzentrat unterscheidet sich grundlegend von einer Anlage für Mango- oder Mehrfruchtnektar.
Zitrussäfte
Zitrussäfte enthalten Fruchtfleisch und empfindliche Aromakomponenten. Die Verarbeitung erfordert schonende Extraktion m...
Nektare und Fruchtsäfte mit hohem Fruchtfleischanteil
Tropische Fruchtnektare und Produkte mit hohem Fruchtanteil benötigen leistungsfähige Homogenisatoren und Rezirkulations...
Klare Fruchtsäfte und Konzentrate
Für klare Fruchtsäfte kommen Zentrifugal- oder Ultrafiltrationssysteme zum Einsatz, welche Trübungsstoffe entfernen. Bei...
Modulares Anlagenkonzept
Dank des modularen Anlagenkonzepts können mehrere Saftprodukte auf derselben Produktionslinie hergestellt werden. Saison...
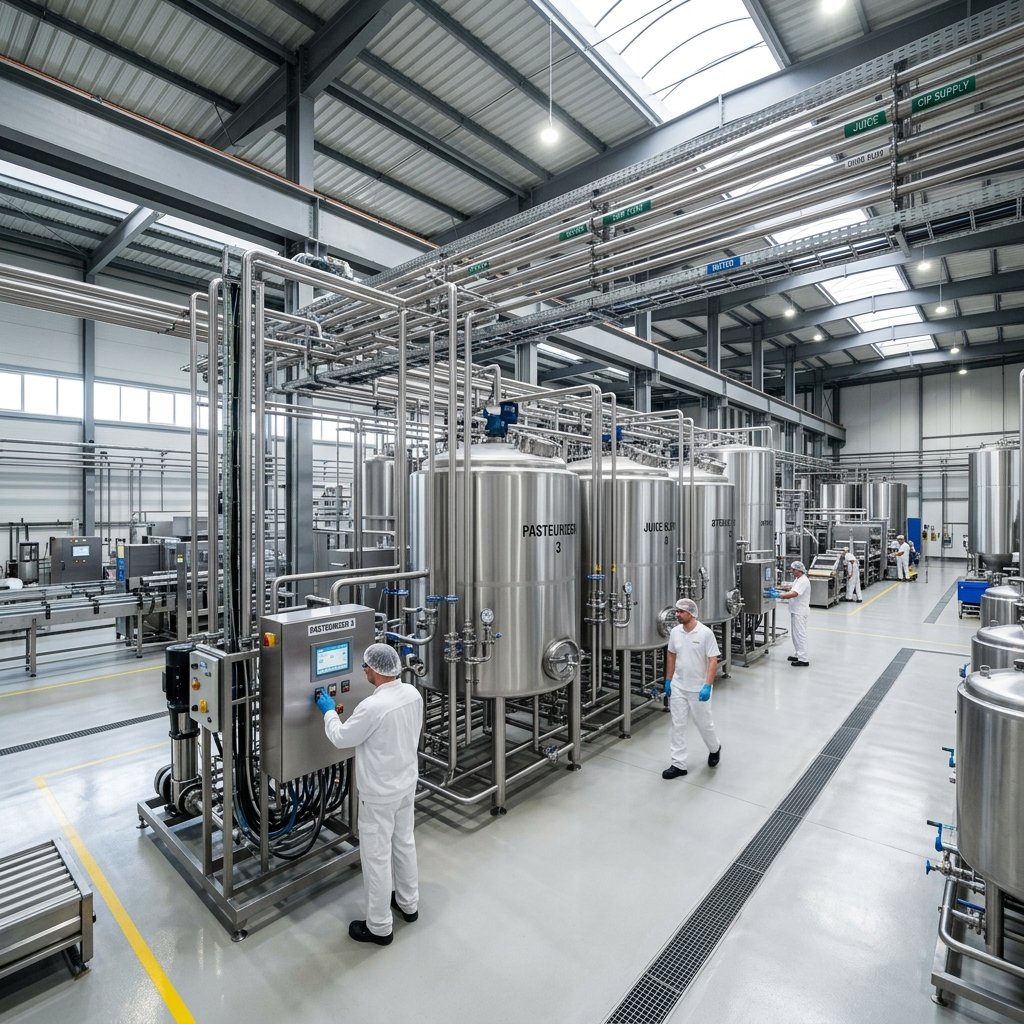
VorteilederSaftverarbeitungsanlagenvonSeppaSolutions
Die Saftverarbeitungsanlagen von Seppa Solutions werden mit einem kompakten Anlagenlayout entwickelt, das kurze Produktwege und eine optimale Nutzung der Produktionsfläche ermöglicht.
•Kürzere Rohrleitungen bieten entscheidende Vorteile: geringere Produktverluste, schnellere CIP-Reinigungszyklen, reduzierter Chemikalienverbrauch, geringerer Wasserbedarf und kürzere Produktionsunterbrechungen. Auch die Ressourceneffizienz steht im Mittelpunkt der Anlagenplanung. Beim Pressvorgang wird der Trester über ein Rückgewinnungssystem geführt, das verbleibenden Saft zurückgewinnt, bevor der Feststoff ausgetragen wird. Die Pasteurisierung nutzt regenerative Wärmerückgewinnung mit Wirkungsgraden von über 90 %. Bereits während der Projektplanung werden Zielwerte für Wasser- und Energieverbrauch definiert und anschließend kontinuierlich überwacht.
Dank der modularen Bauweise können bestehende Produktionslinien erweitert werden, ohne die gesamte Anlage außer Betrieb zu nehmen. So lässt sich beispielsweise eine Produktionskapazität von 5.000 Litern pro Stunde durch zusätzliche Pasteurisierer oder weitere Füllstationen schrittweise erhöhen.
Alle produktberührenden Oberflächen bestehen aus elektropoliertem Edelstahl 316L mit einer Oberflächenrauheit von Ra ≤ 0,8 µm. Darüber hinaus setzt Seppa Solutions auf: FDA-konforme Dichtungsmaterialien, hygienisches Rohrleitungsdesign ohne Toträume, keine horizontalen Leitungsabschnitte mit Kondensatbildung und hygienegerechte Konstruktion bereits in der Planungsphase. Dadurch werden Reinigbarkeit, Produktsicherheit und langfristige Anlagenzuverlässigkeit verbessert.
Methodik:SaftverarbeitungsanlagenauseinerHand
Prozessdesign & Engineering
Entwicklung des Prozesslayouts basierend auf den Rohstoffeigenschaften, Brix-Zielen und Leistungsvorgaben vor dem Bau der Apparate.
Hygienische Systemintegration
Fertigung in Edelstahl 316L, EHEDG-konforme Rohrleitungsführung und Validierung der CIP/SIP-Spülkreisläufe.
Inbetriebnahme & Validierung
Durchführung von Media-Fill-Tests unter Produktionsbedingungen, mikrobiologische Validierung und Übergabeschulungen.
Der Seppa Engineering Lifecycle garantiert eine reibungslose Realisierung und sorgt für die perfekte Balance aus Energieeffizienz, Prozessstabilität und flexiblen Erweiterungsmöglichkeiten.
HäufiggestellteFragen
UnterstützungvonBranchenführernweltweit
ZusammenarbeitmitdenBestenderBranche
Auszeichnungen&Errungenschaften
Unser unermüdliches Streben nach Exzellenz und Innovation wurde weltweit anerkannt. Wir sind stolz auf die Meilensteine, die wir auf unserem Weg zur Transformation der Branche erreicht haben.
Lassen Sie uns Ihre Verpackungsanforderungen besprechen
Wenden Sie sich an unsere Experten, um die perfekten Verpackungslösungen für Ihr Unternehmen zu finden. Wir sind hier, um Ihren Erfolg zu unterstützen.
Rufen Sie uns an:
+91 93848 06105
Schreiben Sie uns:
info@seppasolutions.com
Standort:
Nr. 7, Parivakkam Road , Chennai - 600 056, Tamilnadu, Indien.
Angebot anfordern
WirhaltenSiemitbranchenfokussiertenUpdatesaufdemLaufenden