Moderne Getränketechnologie: Saft-, Isotonik- und Teeverarbeitung mit Seppa Solutions
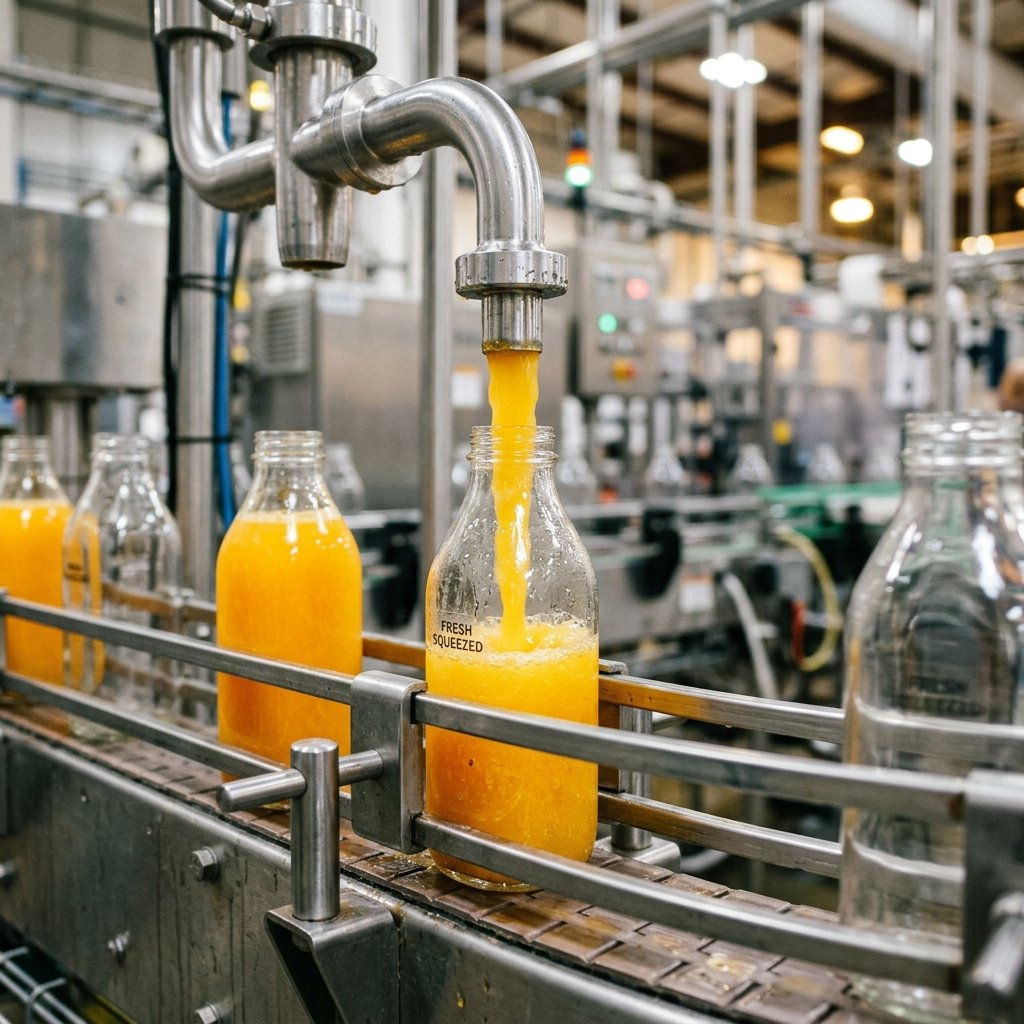
Fruchtsäfte,isotonischeGetränke,SoftdrinksundTee–WachstumdurchmoderneProzesstechnik
Der globale Markt für Fruchtsäfte wächst kontinuierlich und hat bereits ein Volumen von über 84 Milliarden US-Dollar erreicht. Rund 30 % entfallen auf 100 % Direktsäfte, die aufgrund ihrer hohen Qualität attraktive Margen erzielen. Neben Fruchtsäften entwickeln sich auch Nektare, isotonische Sportgetränke und Teeprodukte dynamisch. Hersteller stehen dabei vor der Herausforderung, unterschiedliche Produkteigenschaften wie Viskosität, Fruchtfleischanteil, Säuregehalt oder Zuckerkonzentration zuverlässig zu beherrschen.
Der wirtschaftliche Erfolg einer modernen Getränkeproduktion basiert auf vier entscheidenden Faktoren: gleichbleibende Produktqualität, hygienische Prozessführung, hohe Produktionseffizienz und reproduzierbare Ergebnisse. Diese Anforderungen lassen sich nur mit einer optimal ausgelegten Saftverarbeitungsanlage erfüllen, die exakt auf die jeweiligen Produkteigenschaften abgestimmt ist. Ein Mango-Nektar mit hohem Fruchtfleischanteil stellt beispielsweise völlig andere Anforderungen an den Prozess als klarer Apfelsaft, Zuckerrohrsaft oder Grüntee.
Hochdruckpasteurisierung(HPP)–HöchsteProduktsicherheitbeimaximalemFrischeerhalt
Die Wahl des geeigneten Pasteurisierungsverfahrens zählt zu den wichtigsten Investitionsentscheidungen eines Getränkeherstellers. Zu geringe Kapazitäten begrenzen zukünftiges Wachstum, während überdimensionierte Anlagen unnötig Kapital binden. Die modular erweiterbaren HPP-Systeme von Seppa Solutions ermöglichen eine flexible Skalierung entsprechend der Unternehmensentwicklung.
Die Hochdruckpasteurisierung bietet dabei mehrere entscheidende Vorteile:
1. Natürlicher Geschmack: Die Behandlung erfolgt ausschließlich mit kaltem Wasser unter hohem Druck – ohne Hitze, Chemikalien oder Bestrahlung. Aroma, Farbe und Frische bleiben nahezu vollständig erhalten.
2. Hohe Lebensmittelsicherheit: Mikroorganismen wie Listerien oder Salmonellen werden zuverlässig inaktiviert, ohne dass Konservierungsstoffe erforderlich sind.
3. Längere Haltbarkeit: HPP reduziert Produktverluste deutlich und ermöglicht je nach Produkt Haltbarkeiten von bis zu 30 Tagen bei gekühlter Lagerung.
4. Langjährige Praxiserfahrung: Jahrzehntelange Projekterfahrung fließt in jede Detailkonstruktion ein und gewährleistet einen wirtschaftlichen sowie zuverlässigen Anlagenbetrieb.
EPF-Pasteurisierung–SchonendeTechnologiefürhochwertigeGetränke
Für Hersteller, die eine nahezu wärmefreie Konservierung bevorzugen, bietet Seppa Solutions industrielle Systeme zur Electric Pulsed Field (EPF)-Technologie an. Die modular aufgebauten Komplettanlagen eignen sich sowohl zur Zellaufschlussbehandlung fester Rohstoffe als auch zur mikrobiellen Inaktivierung flüssiger Produkte.
Die Systeme arbeiten mit Leistungen von bis zu 100 kW und Pulsfrequenzen von bis zu 500 Pulsen pro Sekunde. Durch den kontinuierlichen Prozess mit geringem Platzbedarf lässt sich die EPF-Technologie problemlos in bestehende Produktionslinien integrieren. Sämtliche Prozessparameter wie Durchfluss, Temperatur und Energieeintrag werden permanent überwacht und dokumentiert.
Bei Fruchtsäften, Rohmilch, Joghurtgetränken oder Molkeprodukten ermöglicht EPF eine effektive Keimreduzierung bei gleichzeitigem Erhalt von Geschmack, Vitaminen und probiotischen Eigenschaften. Da Zellmembranen gezielt permeabilisiert werden, verlängert sich die Haltbarkeit deutlich, ohne die sensorische Qualität oder den Nährstoffgehalt durch thermische Belastung zu beeinträchtigen.
ModerneSaftverarbeitungmitSeppaSolutions
Vom Rohstoff bis zur Abfüllung – Eine durchgängige Prozesskette
Rohstoffaufbereitung und Extraktionsausbeute
Die Wirtschaftlichkeit einer Getränkeproduktion beginnt bereits bei der Rohstoffaufbereitung. Die von Seppa entwickelte...
Präzise Produktsicherung und SCADA-Steuerung
Nach der Extraktion erfolgt die Produktsicherung über HPP- oder EPF-Technologie – abhängig von Produktkonzept, gewünscht...
Durchgängige Energieoptimierung
Wärmerückgewinnung, regenerative Pasteurisierungssysteme und frequenzgeregelte Antriebe sorgen für eine Reduzierung des...
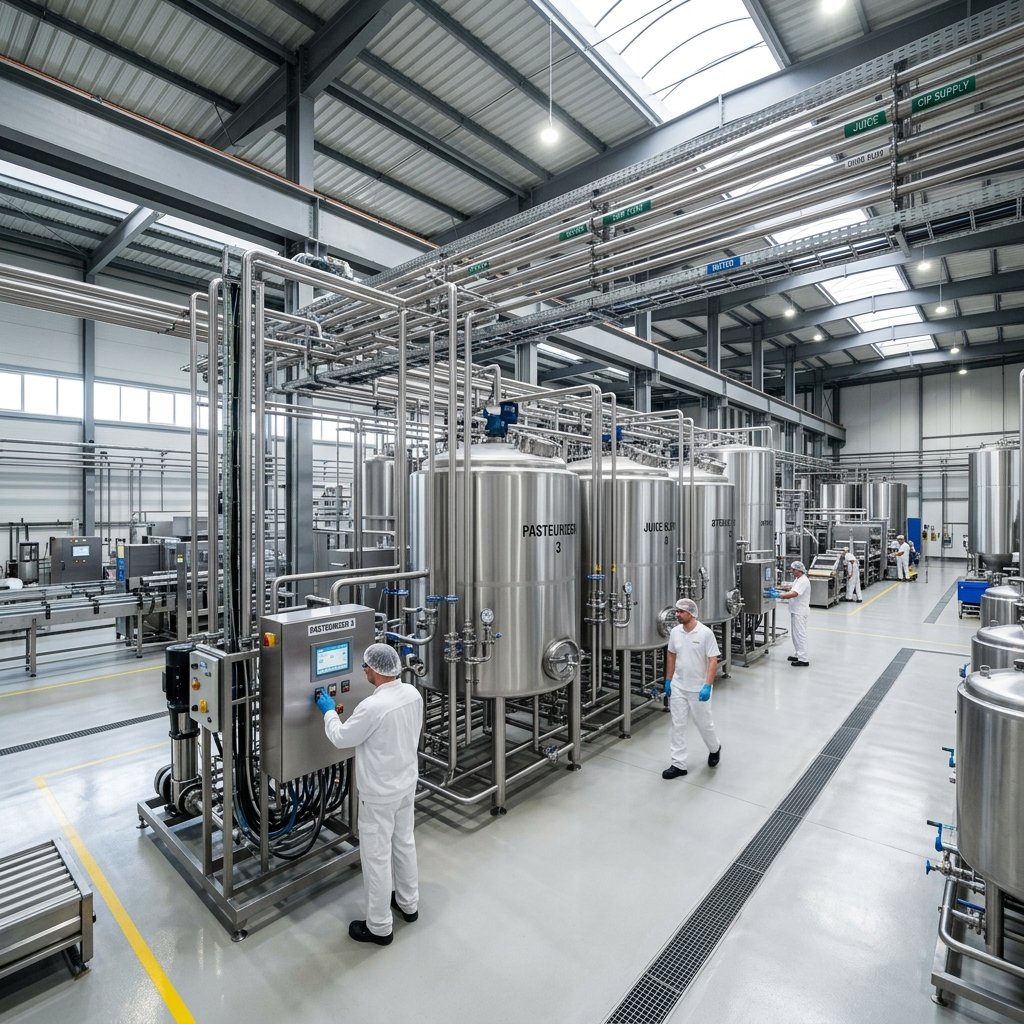
WarumGetränkeherstelleraufSeppaSolutionssetzen
Moderne Getränkehersteller produzieren heute selten nur ein einzelnes Produkt. Häufig wechseln sich Direktsäfte, Fruchtnektare, isotonische Getränke oder Teeprodukte ab.
•Flexible Getränkeproduktion für unterschiedliche Produktkategorien: Moderne Getränkehersteller produzieren heute selten nur ein einzelnes Produkt. Häufig wechseln sich Direktsäfte, Fruchtnektare, isotonische Getränke oder Teeprodukte innerhalb kurzer Produktionszyklen ab. Deshalb setzt Seppa Solutions auf modular aufgebaute Saftverarbeitungsanlagen, die sich flexibel an unterschiedliche Rezepturen und Produktionsanforderungen anpassen lassen.
•Schonende Verarbeitung hochviskoser Produkte: Homogenisatoren, Entgaser und aseptische Lagertanks sind über ein standardisiertes Hygienekonzept integriert. Produktspezifische Module können während geplanter Wartungsintervalle schnell ausgetauscht werden. Dadurch bleibt die Produktionsanlage auch bei wechselnden Marktanforderungen langfristig wirtschaftlich. Besonders anspruchsvoll sind hochviskose Produkte wie Fruchtnektare mit hohem Fruchtfleischanteil, kokosbasierte isotonische Getränke oder pflanzliche Protein-Drinks. Konventionelle Abfüllsysteme stoßen hier häufig an ihre Grenzen. Seppa Solutions setzt deshalb auf Verdränger-Kolbenfüller und Doppelschneckenpumpen, die Medien mit Viskositäten bis zu 50.000 cP schonend fördern und präzise dosieren. So lassen sich sowohl dünnflüssige Teegetränke als auch Smoothies oder stark fruchthaltige Produkte auf derselben Produktionslinie verarbeiten.
•Spezialisierte Abfülllösungen für Zuckerrohrsaft: Zuckerrohrsaft zählt zu den anspruchsvollsten Getränken hinsichtlich Verarbeitung und Haltbarkeit. Mit einem natürlichen Zuckergehalt von etwa 18 bis 22 °Brix bietet das Produkt ideale Bedingungen für mikrobielles Wachstum. Gleichzeitig führt die Aktivität der Polyphenoloxidase bereits kurz nach der Extraktion zu einer sichtbaren Braunfärbung.
•Speziell entwickeltes Prozesskonzept: Seppa Solutions begegnet diesen Herausforderungen mit einem speziell entwickelten Prozesskonzept. Die Verarbeitung kombiniert eine sauerstoffarme Extraktion mit einer Flash-Pasteurisierung sowie einer unmittelbar anschließenden Heiß- oder aseptischen Kaltabfüllung – abhängig vom jeweiligen Verpackungskonzept. Zum Gesamtsystem gehören unter anderem:
Stickstoff-Spülung des Kopfraums zur Sauerstoffreduzierung.
Inline-pH-Regelung zur Produktstabilisierung.
aseptische PET-Abfüllsysteme für hochzuckerhaltige Getränke.
hygienische Prozessführung über die gesamte Produktionslinie.
•Haltbarkeitsverlängerung auf 6 bis 9 Monate: Durch dieses Verfahren lässt sich die Haltbarkeit von Zuckerrohrsaft von wenigen Stunden auf 6 bis 9 Monate verlängern. Damit werden internationale Lieferketten und Exportmärkte wirtschaftlich erschlossen.
•Individuelle Anlagenauslegung: Die Erfahrung von Seppa Solutions umfasst zahlreiche Installationen in Südasien und im Nahen Osten, wobei jede Anlage individuell auf regionale Zuckerrohrsorten sowie die jeweiligen Produktionsbedingungen ausgelegt wird.
•Integrierte Parallellinien für hohe Flexibilität: Für Hersteller mit mehreren Produktlinien können parallel Zuckerrohrsaft, kaltgepresste Zitrussäfte und isotonische Getränke auf separaten Linien innerhalb einer integrierten Produktionsanlage verarbeitet werden. Diese hohe Flexibilität schafft langfristige Investitionssicherheit und erleichtert spätere Kapazitätserweiterungen.
DieSeppaEngineeringLifecycleMethodik
Jedes Projekt von Seppa Solutions folgt einem strukturierten Engineering-Prozess mit vier aufeinander abgestimmten Phasen.
1. Anlagenplanung und Prozessdesign
Zu Beginn analysieren die Verfahrenstechniker Produktrezepturen, Massenbilanzen, Medienverbrauch und Produktionskapazitäten. Anschließend werden CAD-Layouts hinsichtlich Platzbedarf, Materialfluss und Ergonomie optimiert. Dabei werden die Anforderungen internationaler Normen und Richtlinien wie FSSAI, FDA oder EU-Vorgaben entsprechend der Zielmärkte berücksichtigt.
2. Hygienische Anlagenintegration
Die komplette Saftverarbeitungsanlage wird aus Edelstahl AISI 316L gefertigt und mit hygienischen 3-A-Verbindungen sowie spaltfreien Schweißnähten ausgeführt. CIP- und SIP-Systeme werden so ausgelegt, dass Kreuzkontaminationen zwischen unterschiedlichen Getränken zuverlässig vermieden werden.
3. Inbetriebnahme und Leistungsvalidierung
Vor der Produktionsfreigabe werden sämtliche Prozessmodule anhand definierter Leistungskennzahlen validiert (Produktausbeute, mikrobiologische Reduktionsraten, Energieverbrauch, OEE). Parallel erfolgt eine umfassende Schulung des Bedienpersonals, sodass die Anlage bereits ab dem ersten Produktionstag mit der vorgesehenen Leistung betrieben werden kann.
4. Langfristige Anlagenoptimierung
Auch nach der Inbetriebnahme unterstützt Seppa Solutions seine Kunden mit umfassenden Serviceleistungen. Predictive-Maintenance-Lösungen, strategisch verfügbare Ersatzteile sowie regelmäßige Performance-Audits sichern dauerhaft hohe Anlagenverfügbarkeit und Prozessstabilität.
HäufiggestellteFragen(FAQ)
UnterstützungvonBranchenführernweltweit
ZusammenarbeitmitdenBestenderBranche
Auszeichnungen&Errungenschaften
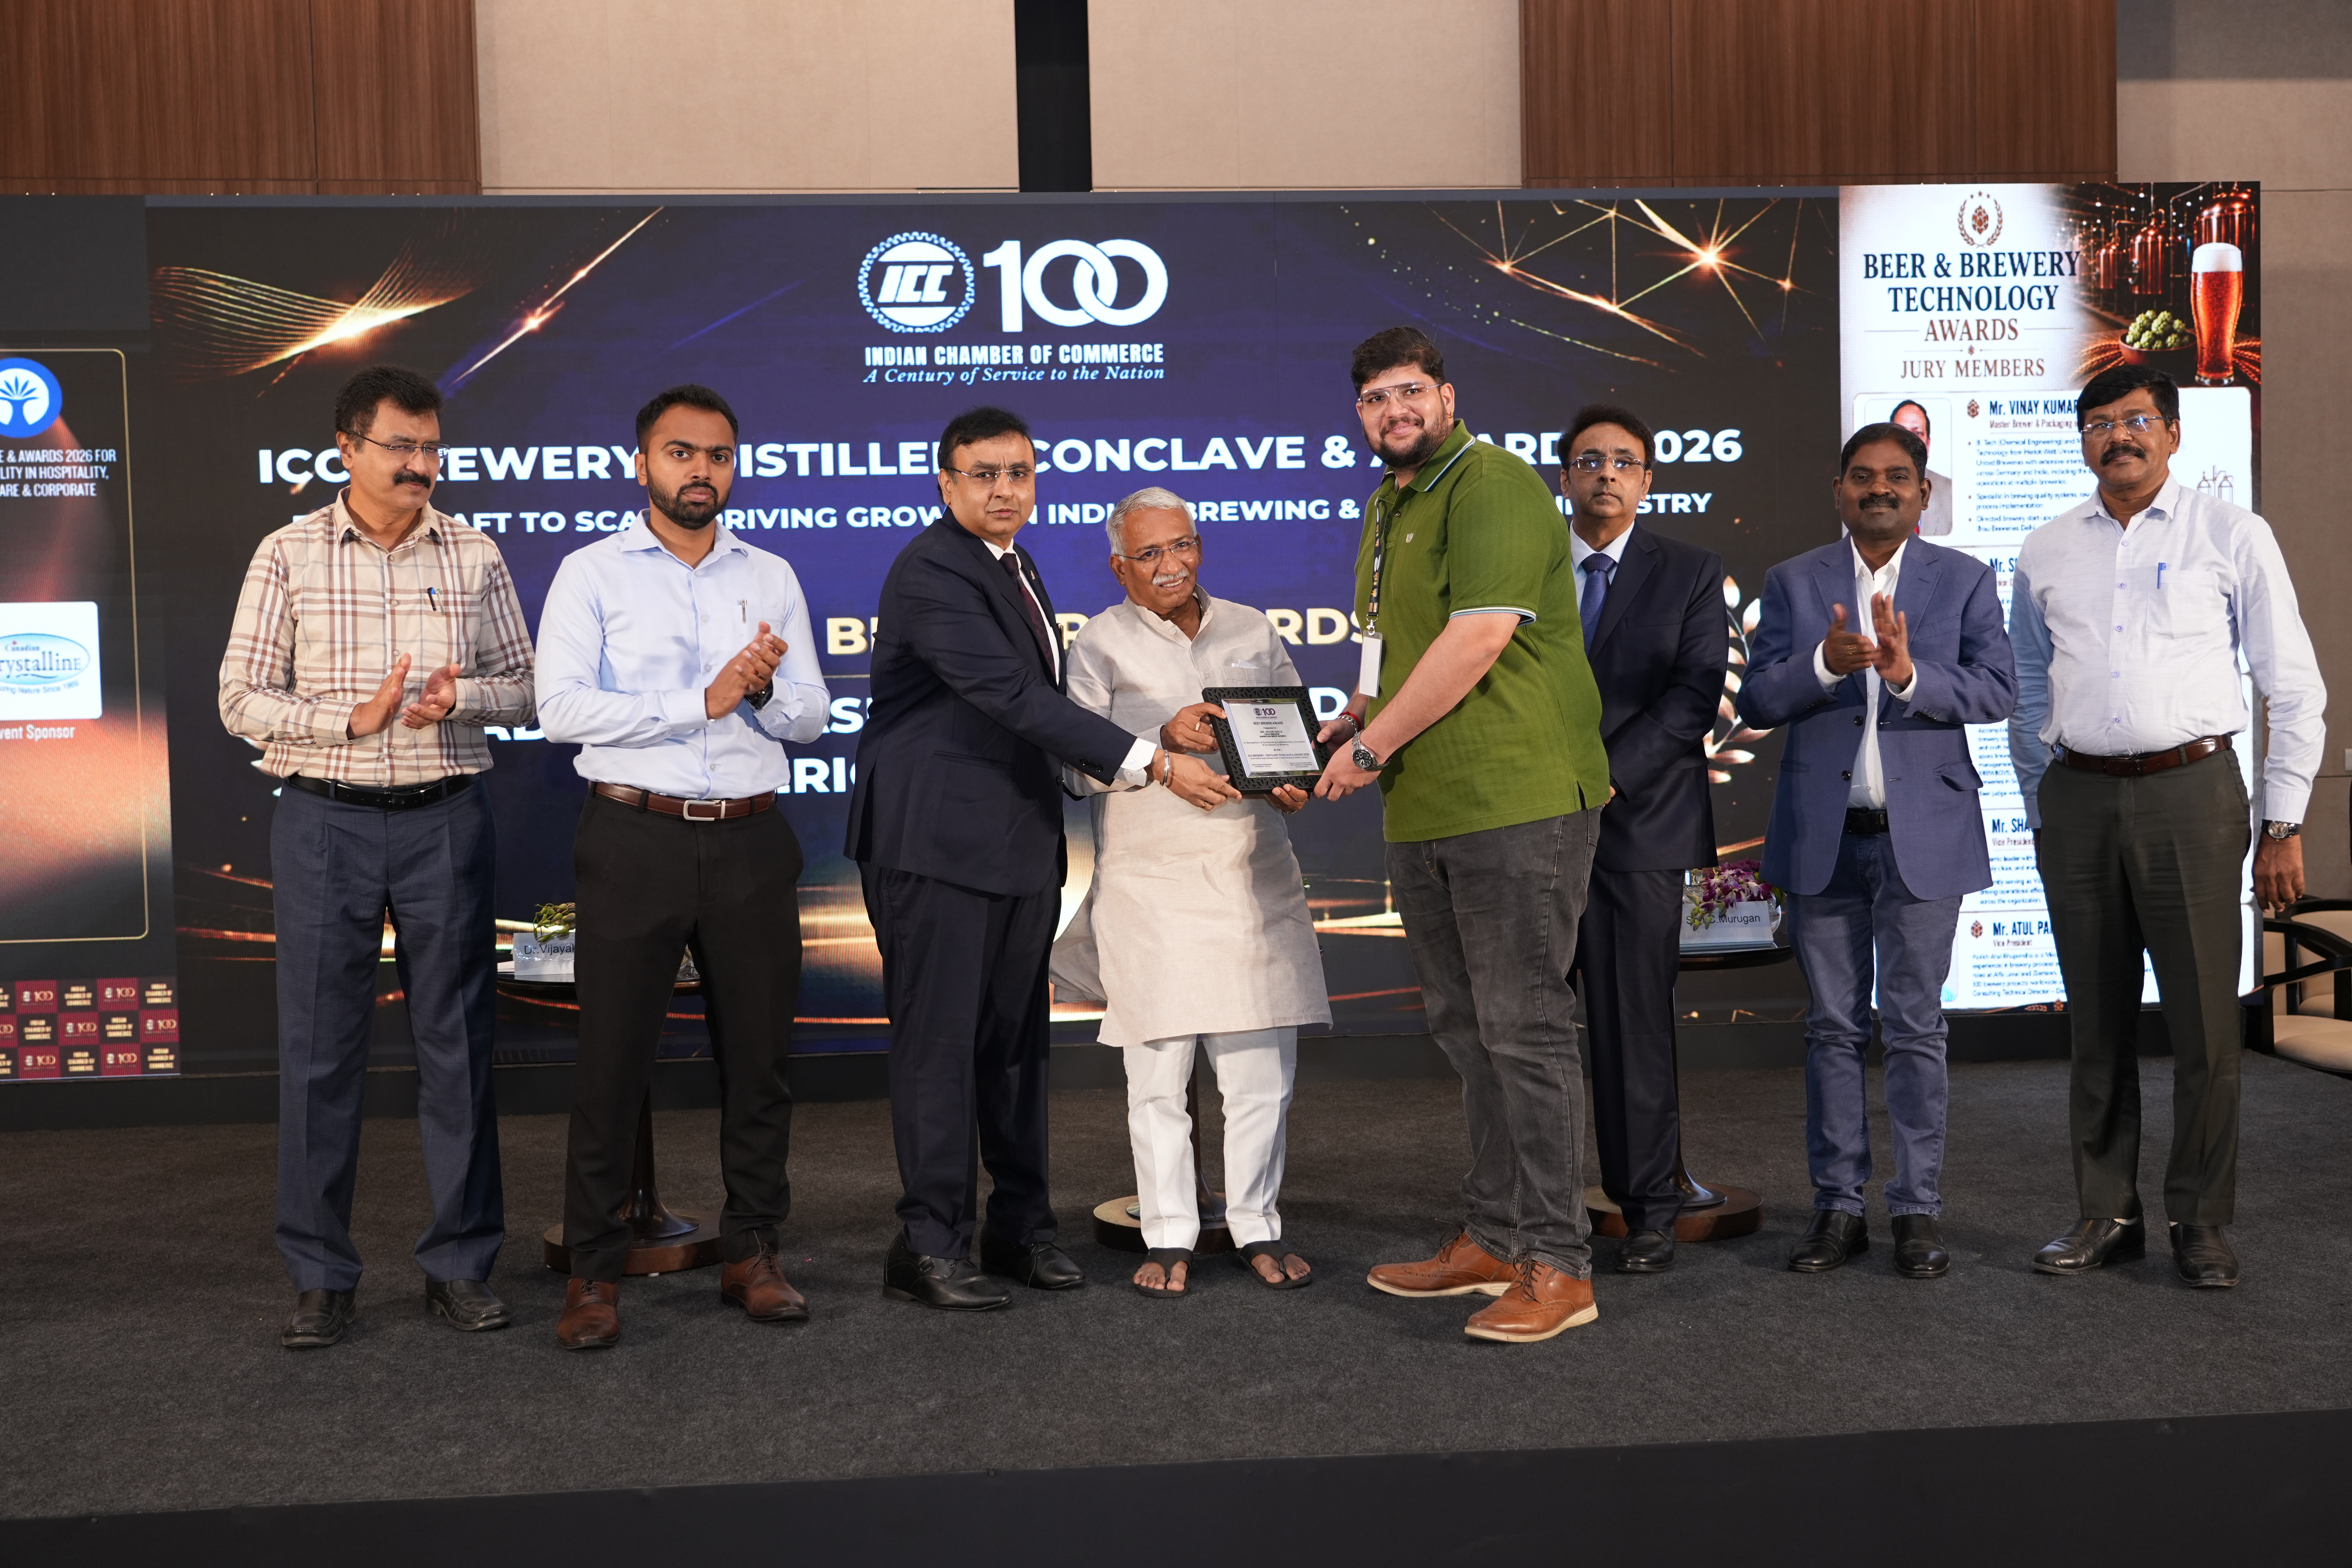
Unser unermüdliches Streben nach Exzellenz und Innovation wurde weltweit anerkannt. Wir sind stolz auf die Meilensteine, die wir auf unserem Weg zur Transformation der Branche erreicht haben.
Lassen Sie uns Ihre Verpackungsanforderungen besprechen
Wenden Sie sich an unsere Experten, um die perfekten Verpackungslösungen für Ihr Unternehmen zu finden. Wir sind hier, um Ihren Erfolg zu unterstützen.
Rufen Sie uns an:
+91 93848 06105
Schreiben Sie uns:
info@seppasolutions.com
Standort:
Nr. 7, Parivakkam Road , Chennai - 600 056, Tamilnadu, Indien.
Angebot anfordern
WirhaltenSiemitbranchenfokussiertenUpdatesaufdemLaufenden